Laserauftragsschweißen
Beim Laser-Pulver-Auftragsschweißen entscheidet jede Sekunde über die Qualität des Bauteils. Wir haben die Anlage eines Marktführers direkt vor Ort angebunden: Steuerung, Kamera und Prozessparameter laufen zeitgleich in eine eigene Datenbasis, die Grundlage für die KI-Überwachung.
Abtastrate der Steuerung
Prozesssignale
Prozesskamera, synchron
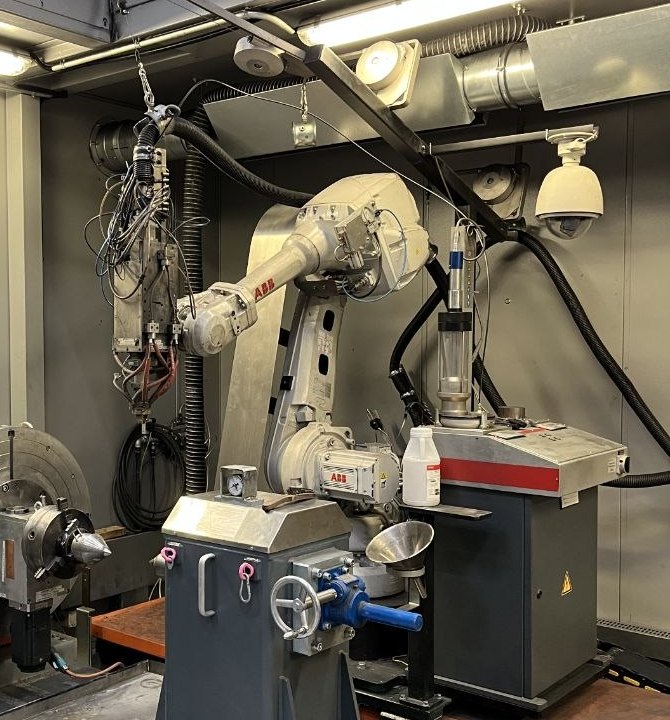
So ist das Projekt gelaufen.
- 01
Steuerung anbinden
SINUMERIK 840D per OPC-UA: 98 Signale wie Laserleistung, Pulverförderung und Achspositionen, zehnmal pro Sekunde.
- 02
Kamera dazu
Prozesskamera mit vier Bildern pro Sekunde, zeitlich passend zu den Maschinendaten.
- 03
Sicherer Datenweg
Nur ausgehende Verbindung in die eigene Cloud. An der Anlage ist kein Port offen.
- 04
Digital Twin
Das Bauteil entsteht entlang des echten G-Codes, jeder Messpunkt ist im 3D-Modell abrufbar. Basis für die Anomalieerkennung.
- OPC-UA
- SINUMERIK 840D
- Prozesskamera
- Python
- SQL
- Kubernetes
- Three.js
Die Sensordaten im Digital Twin sind simuliert. Werkzeugpfad und Signalliste stammen aus dem echten Projekt.
Ihre Anlage ist die nächste?
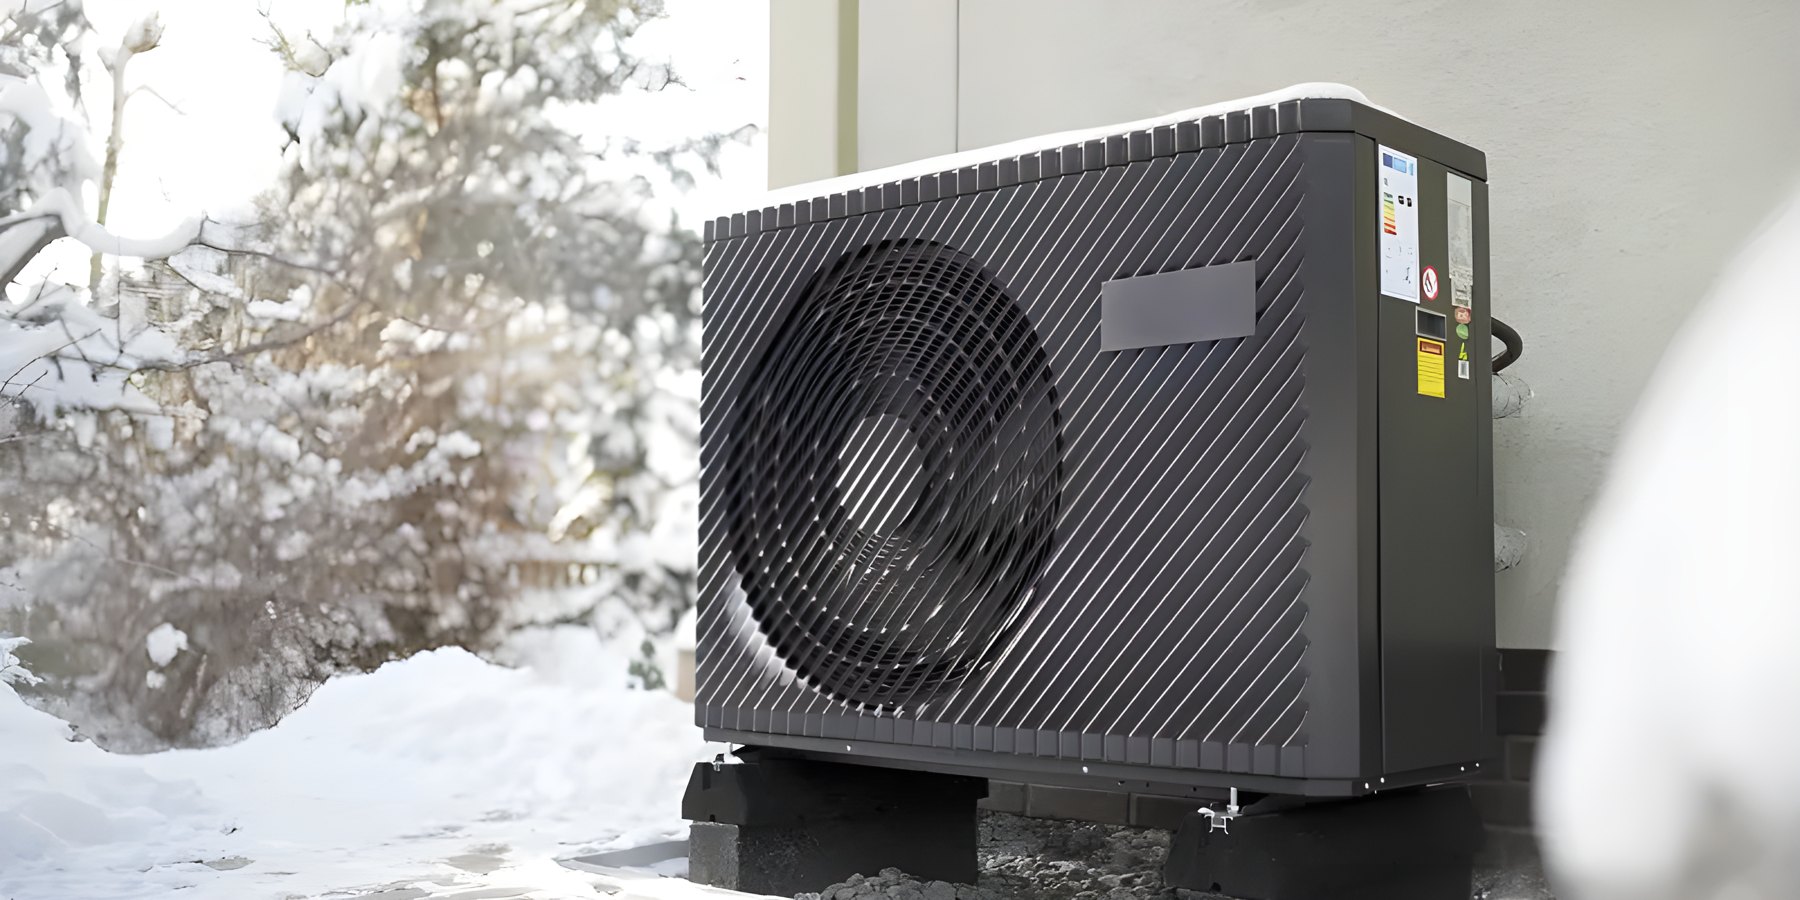 im Replay
Steuerung aus Messdaten
−20 %Weniger Kosten je kWh Wärme, nachgerechnet auf 199.398 echten Messzeilen.
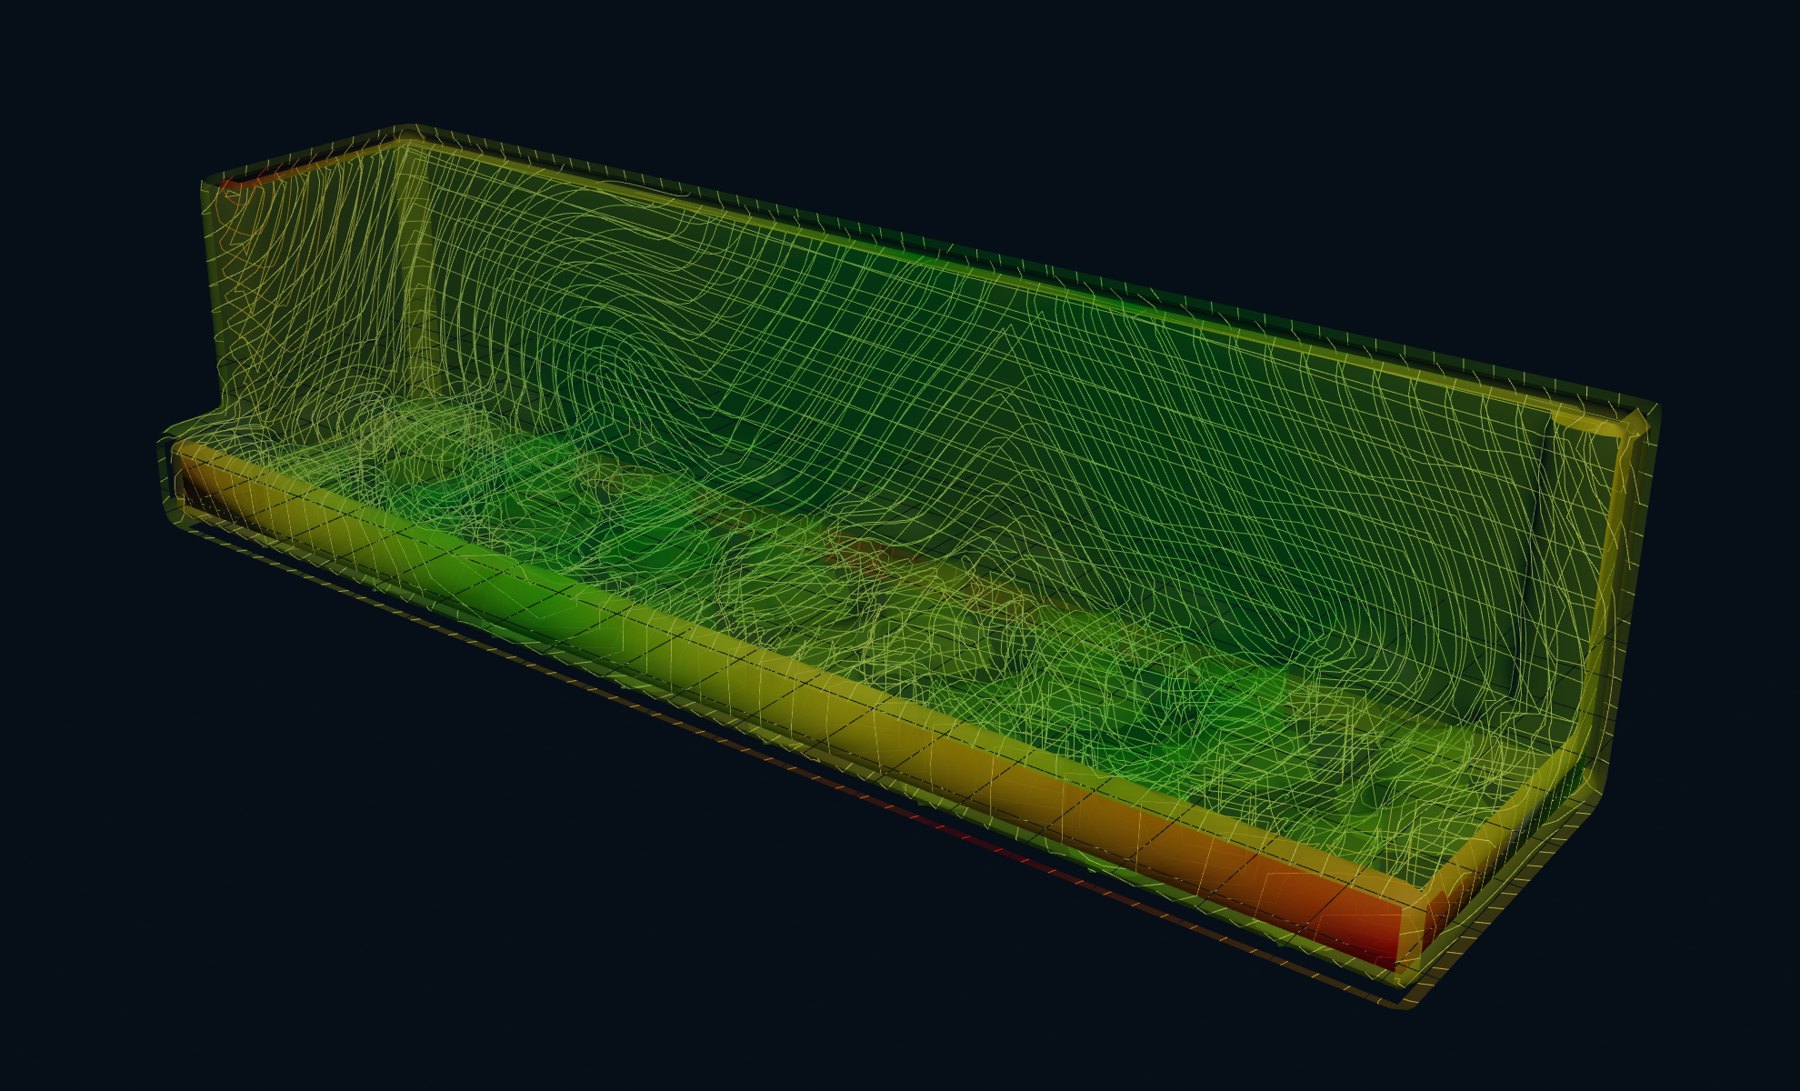
Äquidistantes Slicing
LiveGekrümmte, gleich dicke Schichten statt Treppeneffekt. Live im Browser.
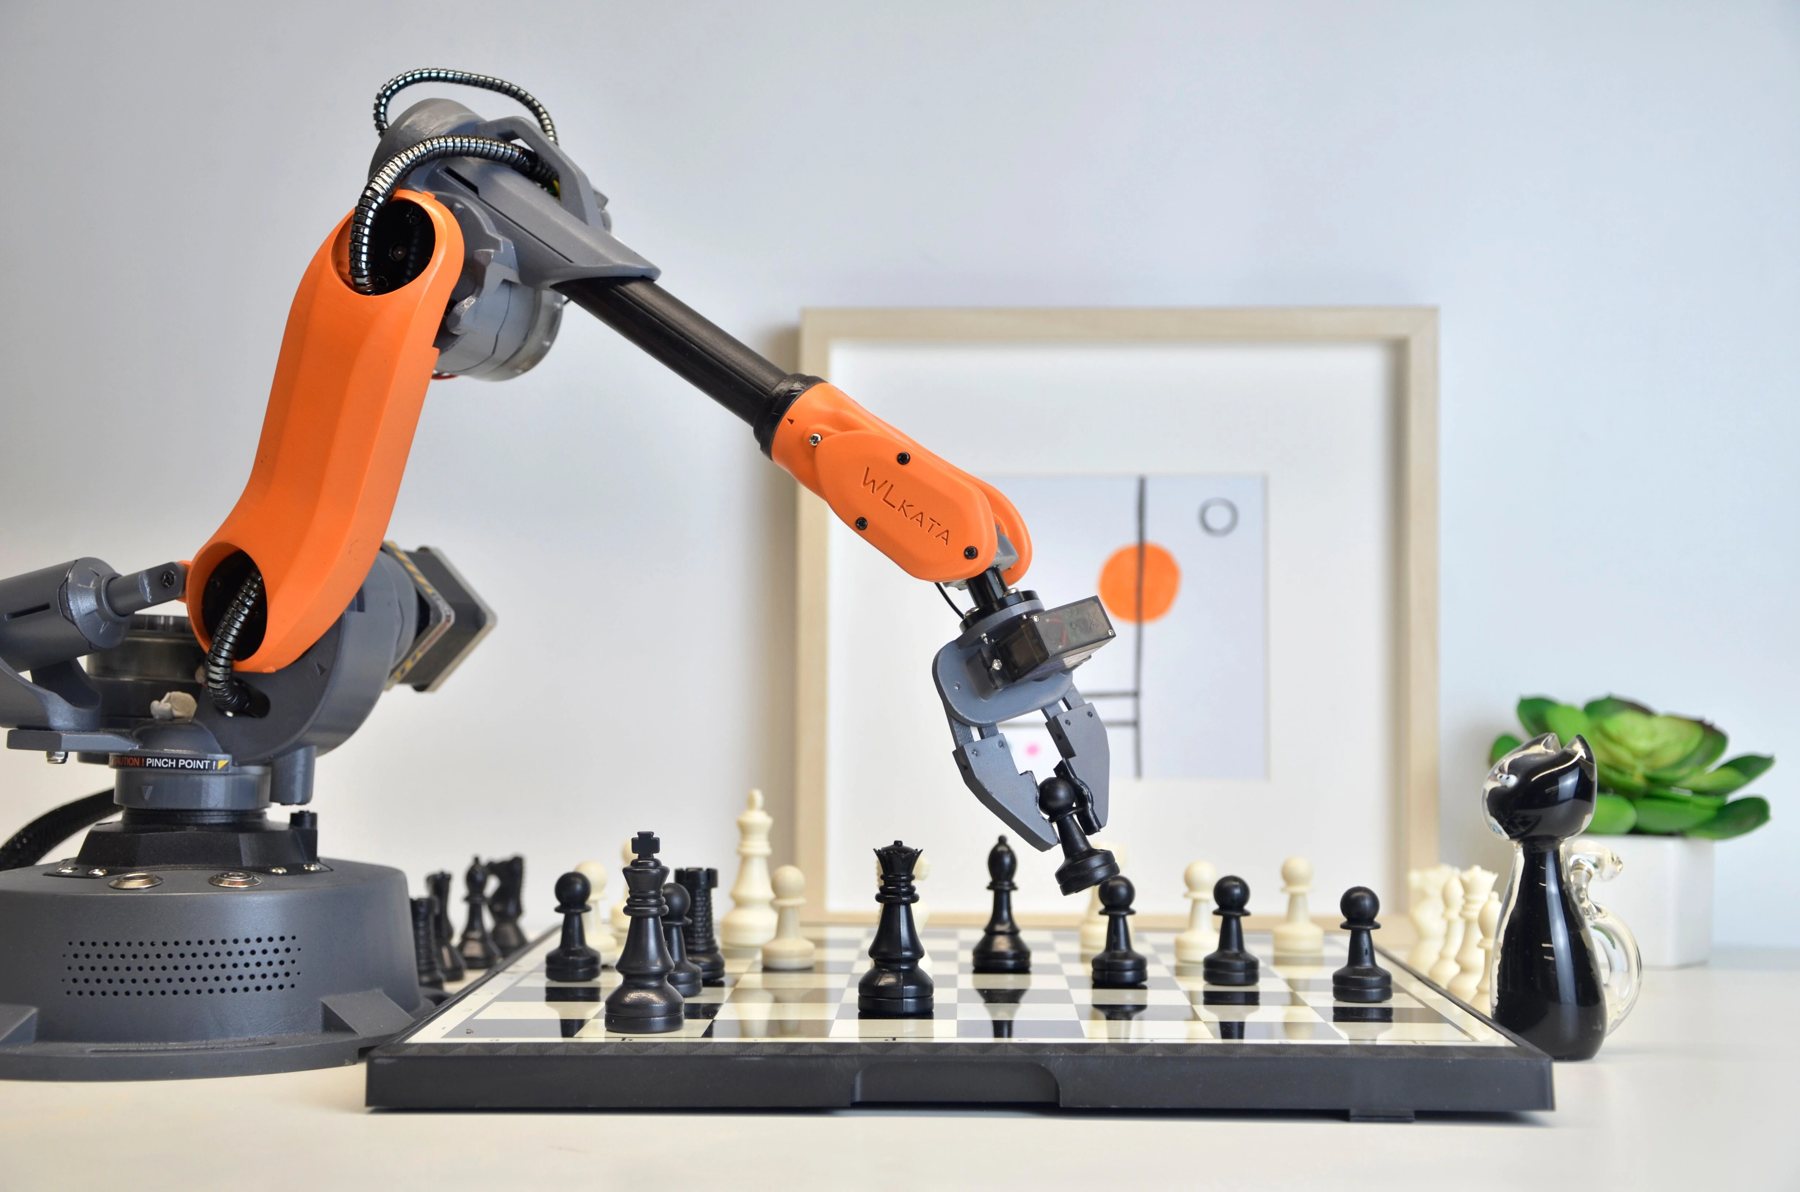
Inverse Kinematik
30 %Ein Roboterarm lernt seine Bewegung selbst, per Reinforcement Learning.